
Balita sa Industriya
 Oct 29, 2026
 Nai-post ni Administrator
Anodizing o Powder Coating: Paano Pumili ng Tamang Surface Treatment para sa Precision Aluminum Parts
Bakit Nagpapasya ang Surface Treatment Kung Paano Gumagana ang Precision Aluminum Parts
Ang katumpakan na mga bahagi ng aluminyo ay bihirang mabigo dahil sa base na haluang metal lamang. Sa karamihan ng mga field failure ang surface layer ay ang mahinang punto: isang finish na nababalat sa ilalim ng vibration, napupunta sa isang sliding interface, o corrodes pagkatapos ng ilang buwan ng salt spray o humid storage. Para sa mga inhinyero at mga team sa pagbili, ang surface treatment ay isang pangunahing functional na desisyon na humuhubog sa tibay, electrical behavior, dimensional accuracy at kabuuang gastos. Ito ay hindi isang cosmetic afterthought.
Dalawang proseso ang nangingibabaw sa merkado para sa mga bahagi ng aluminyo na ginagamit sa mga automotive electronics, mga robot na pang-industriya at mga sasakyang panghimpapawid na walang sasakyan: anodizing at powder coating. Parehong epektibong pinoprotektahan ang aluminyo, ngunit gumagana ang mga ito sa iba't ibang paraan. Ang anodizing ay nagpapalaki ng isang oxide layer mula sa metal mismo, habang ang powder coating ay nagbubuklod ng isang polymer layer sa ibabaw. Ang pagpili sa maling isa ay maaaring humantong sa napaaga na pagkasira, mga salungatan sa pagpapaubaya, mga naka-block na thread o isang hindi inaasahang pagtaas ng badyet pagkatapos na ma-machine ang mga sample.
Inihahambing ng gabay na ito ang parehong mga proseso mula sa isang praktikal na pananaw sa pagkukunan. Ipinapaliwanag nito kung paano gumagana ang bawat isa, kung saan gumaganap nang maayos ang bawat isa, kung paano nakakaapekto ang pagpili sa mga mahigpit na pagpapaubaya, kung ano ang nagtutulak sa gastos, at kung paano itugma ang paggamot sa mga tunay na kondisyon ng operating. Ang layunin ay tulungan kang tukuyin ang isang tapusin para sa iyong mga bahagi ng aluminyo mula sa unang rebisyon sa pagguhit kaysa sa pagtuklas ng mga problema sa panahon ng pagpapatunay.
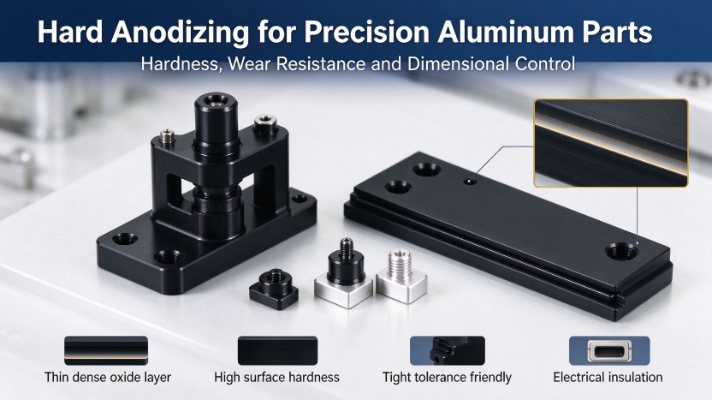
Mabilis na sagot: Ang anodizing ay karaniwang ang mas mahusay na pagpipilian para sa masikip-tolerance functional surface, electrical insulation at wear resistance. Karaniwang pinipili ang powder coating para sa makapal, pare-parehong proteksyon sa mga bahaging nakaharap sa labas at para sa matibay na kulay at mga kinakailangan sa texture.
Paano Gumagana ang Aluminum Anodizing at Kung Saan Ito Nababagay
Ang prinsipyo ng electrochemical
Ang anodizing ay isang proseso ng electrochemical kung saan ang bahagi ng aluminyo ay nagsisilbing anode sa isang acid electrolyte bath. Sa ilalim ng kinokontrol na kasalukuyang, boltahe at temperatura, ang oxygen ay pinagsama sa aluminyo sa ibabaw upang bumuo ng isang butas na butas na layer ng aluminum oxide. Ang pelikulang ito ay bahagi ng base metal sa halip na isang hiwalay na patong, kaya hindi ito nababalat sa karaniwang kahulugan. Ang mga pores ay maaaring ma-sealed o punuin ng dye upang makamit ang malawak na hanay ng mga kulay at pinahusay na pagganap ng kaagnasan. Dahil ang pelikula ay lumago mula sa substrate, ang adhesion ay mahusay, at ang proseso ay nababagay sa mga bahagi na dapat panatilihing buo ang kanilang mga gilid, mga thread at machined geometry.
Mga karaniwang uri para sa mga bahagi ng katumpakan
- Uri II karaniwang anodizing: Isang medyo manipis na pelikula na nag-aalok ng magandang hitsura, isang malawak na hanay ng kulay at maaasahang proteksyon ng kaagnasan. Ito ang karaniwang pagpipilian para sa mga pabahay na nakaharap sa consumer at mga pangkalahatang layunin na bracket.
- Uri III hard anodizing: Isang mas makapal at mas siksik na pelikula na may mataas na tigas, na angkop sa mga sliding surface, mga feature ng gabay, mga interface ng actuator at mga bahaging nakalantad sa paulit-ulit na friction.
Mga lakas para sa katumpakan na mga bahagi ng aluminyo
- Napakahusay na pagdirikit, dahil ang pelikula ay lumalaki mula sa substrate sa halip na umupo sa ibabaw nito.
- Mataas na katigasan ng ibabaw at resistensya ng pagsusuot, lalo na sa matigas na anodizing.
- Magandang paglaban sa kaagnasan sa karamihan sa panloob at katamtamang agresibong kapaligiran.
- Isang manipis na film build na nagpapanatili ng mahigpit na dimensional tolerance kapag ang paglaki ay nabayaran nang maayos.
- Surface electrical insulation, na kapaki-pakinabang para sa pag-mount ng mga feature at disenyo ng grounding.
- Isang metal na texture na may malinis at pare-parehong hitsura sa mga machined surface.
Mga limitasyon upang magplano sa paligid
- Maaaring kumupas ang mga kinulayan sa ilalim ng matagal na pagkakalantad sa UV, kaya hindi mainam ang mga ito para sa pangmatagalang panlabas na paggamit.
- Maaaring hindi pantay ang saklaw sa malalalim na mga cavity at matutulis na panloob na sulok, kung saan pinaghihigpitan ang daloy ng electrolyte.
- Ang pagkakapare-pareho ng kulay ay nagiging mas mahirap kontrolin sa mga kumplikadong geometries at mixed-alloy na mga batch.
- Hindi maitatago ng proseso ang porosity, mga gasgas o mga marka ng machining. Ito ay may posibilidad na ibunyag ang mga ito.
Ang hard anodizing ay nararapat sa isang espesyal na tala para sa katumpakan ng trabaho. Ang pelikula ay bahagyang lumalaki sa orihinal na ibabaw at bahagyang palabas, kaya ang mga sukat ay nagbabago sa magkabilang panig ng bahagi. Dapat isaalang-alang ng mga guhit ang paglaki na ito sa mga kritikal na diameter, mga feature na may sinulid at mga lugar ng press-fit. Kung hindi, ang isang wastong machined na bahagi ay maaari pa ring mahulog sa labas ng tolerance kapag ito ay tapos na.
Powder Coating para sa Aluminum Parts: Proseso at Lakas
Paano itinayo ang patong
Ang powder coating ay nag-aaplay ng tuyo, pinong giniling na polymer powder sa ibabaw ng aluminyo gamit ang electrostatic charge, kaya ang mga particle ay naaakit nang pantay-pantay sa pinagbabatayan na bahagi. Ang pinahiran na bahagi pagkatapos ay pumapasok sa isang curing oven, kung saan ang pulbos ay natutunaw, dumadaloy at chemically cross-link sa isang tuluy-tuloy na pelikula. Dahil walang solvent na sumingaw sa panahon ng curing, ang proseso ay gumagawa ng mababang volatile emissions kumpara sa maraming liquid coating system. Ang resulta ay isang makapal, pare-parehong layer na nagtatago ng maliliit na imperpeksyon sa ibabaw at nagbibigay ng malakas na proteksyon sa hadlang laban sa kahalumigmigan at asin.
Mga pangunahing bentahe para sa mga bahagi ng aluminyo
- Superior corrosion resistance, partikular para sa panlabas at mataas na kahalumigmigan na serbisyo.
- Isang malawak na hanay ng matte, gloss, texture at metallic-effect na kulay na may pare-parehong hitsura.
- Isang mas makapal na pelikula na biswal na sumasaklaw sa mga maliliit na mantsa at magaan na mga marka ng makina.
- Magandang impact resistance at paglaban sa chipping habang hinahawakan.
- Mababang pabagu-bago ng isip na mga emisyon at isang pangkalahatang kanais-nais na profile sa kapaligiran.
Mga limitasyon na dapat isaalang-alang
- Ang pagbuo ng patong ay mas makapal, na maaaring itulak ang mga kritikal na akma sa labas ng pagpapaubaya kung hindi ito binalak sa disenyo.
- Ang balat ng orange, mga pagsasama ng alikabok at pagtatayo ng gilid ay mas malamang sa matutulis na sulok at kumplikadong mga profile.
- Ang mga ultra-tight functional surface, gaya ng mga sealing face at precision bores, ay kadalasang naka-mask o hindi kasama.
- Ang katigasan ng ibabaw ay mas mababa kaysa sa hard anodizing, kaya ang coating ay mas madaling scratch sa sliding contact.
Magkasunod na Paghahambing ng Pagganap
Ang talahanayan sa ibaba ay nagbubuod kung paano kumikilos ang dalawang proseso sa mga property na kadalasang nagtutulak ng mga desisyon sa detalye. Ang mga rating ay kamag-anak at nakadepende sa haluang metal, detalye ng pelikula, kalidad ng sealing at sistema ng resin, kaya dapat kumpirmahin ang mga ito laban sa iyong sariling mga kinakailangan sa pagsubok.
| Ari-arian | Anodizing | Powder Coating |
|---|---|---|
| paglaban sa kaagnasan | Mabuti, pinahusay sa pamamagitan ng wastong sealing | Napakahusay, lalo na sa asin o mahalumigmig na mga kondisyon |
| Suot at scratch resistance | Napakataas na may hard anodizing, katamtaman sa Type II | Maaaring ilantad ng katamtaman, malalim na mga gasgas ang base metal |
| Electrical insulation | Malakas, ang layer ng oxide ay isang insulator | Mabuti, depende sa kapal ng pelikula at kalidad ng lunas |
| Epekto ng dimensional tolerance | Maliit hanggang katamtaman, ang paglago ay dapat bayaran | Mas malaking build-up, maaaring lumampas sa mahigpit na pagpapaubaya |
| Katatagan ng UV | Limitado para sa mga tinina na finish, mas mabuti para sa mga selyadong malinaw na pelikula | Mabuti sa mga de-kalidad na polyester o polyurethane system |
| Hitsura | Metallic look na may mga translucent na kulay | Opaque, malawak na hanay ng matte, gloss at textured finish |
| Paglaban sa kemikal | Mabuti laban sa mga banayad na kemikal, mas mahina sa malakas na alkaline na media | Mabuti, nag-iiba sa sistema ng dagta |
| Pinakamataas na temperatura ng pagtatrabaho | Pangunahing pinamamahalaan ng haluang metal at katatagan ng oksido | Karaniwang nililimitahan ng dagta, kadalasang mas mababa sa 150 degrees Celsius para sa mga karaniwang sistema |
| Pag-aayos ng pagiging posible | Mahirap, ang mga bahagi ay karaniwang hinuhubad at muling pinoproseso | Posible sa touch-up, ngunit ang pagtutugma ng kulay ay mahirap |
Epekto ng dimensional tolerance
Ang dimensional tolerance ay ang lugar kung saan pinakamahalaga ang pagpili para sa mga bahagi ng katumpakan. Ang manipis na Type II anodic film ay may maliit na epekto sa karamihan ng mga feature, ngunit ang hard anodizing at powder coating ay nagdaragdag ng masusukat na kapal na dapat ibawas sa nominal na disenyo. Ang isang karaniwang pagkakamali ay ang makina sa panghuling laki ng pagguhit at pagkatapos ay matuklasan na ang natapos na bahagi ay hindi na umaangkop sa bahagi ng isinangkot nito. Ang mga proyektong mahusay na pinapatakbo ay nagsasaad kung ang bawat dimensyon ay sinusukat bago o pagkatapos ng paggamot sa ibabaw at tinatakpan ang mga functional na ibabaw nang naaayon.
Mga Sitwasyon ng Application sa Automotive, Robotics at UAV Components
Ang bawat industriya ay naglalagay ng iba't ibang halo ng mga pangangailangan sa mga ibabaw ng aluminyo. Ang tamang pagtatapos ay hindi gaanong nakasalalay sa pangkalahatang reputasyon at higit pa sa kung saan nakaupo ang bahagi, kung ano ang nakakaantig dito at kung gaano katagal ito dapat mabuhay. Ang mga sumusunod na sitwasyon ay nagpapakita ng mga karaniwang pattern ng proyekto.
Automotive precision aluminyo bahagi
Nahaharap sa split requirement ang mga housing ng camera, sensor bracket at heat sink. Nakikinabang ang interior trim at decorative cover mula sa Type II anodizing o fine textured powder coating para sa hitsura. Ang mga istruktura at powertrain-katabing bahagi ay kadalasang nangangailangan ng matigas na anodizing sa mga mukha ng pagsasama at patong na lumalaban sa kaagnasan sa mga nakalantad na ibabaw. Ang mga sensor mount ay nangangailangan din ng mga matatag na dimensyon, kaya dapat na kumpirmahin ang pagbuo ng coating laban sa mounting interface bago ilabas. Sa mga automotive program, ang isang finish na pumasa sa salt spray testing ngunit nag-shift ng sensor bracket ng ilang ikasampu ng isang milimetro ay nabigo pa rin.
Mga bahagi ng aluminyo ng robot na pang-industriya
Ang magkasanib na housing, end effector parts at mounting frames ay gumagana sa mga workshop kung saan normal ang oil mist, coolant splash at madalas na paghawak. Ang mga sliding at rotating interface ay pinapaboran ang hard anodizing dahil sa wear resistance nito at mababang panganib ng flaking. Maaaring gumamit ng powder coating ang mga istrukturang frame na hindi kailanman hinahawakan ng mga bahaging pinagsasama para sa chemical tolerance at madaling paglilinis. Ang mga kinakailangan sa pagkakabukod sa mga electronics mounting point ay kadalasang ginagawang natural na akma ang mga anodized na ibabaw, dahil pinipigilan ng layer ng oxide ang hindi sinasadyang pakikipag-ugnay sa kuryente.
UAV at drone aluminum frame at mga bahagi ng istruktura
Pinagsasama ng mga drone frame ang panlabas na pagkakalantad, panginginig ng boses, sikat ng araw at ang patuloy na presyon upang mapanatiling mababa ang timbang. Nagbibigay ang powder coating ng malakas na proteksyon sa labas at malinaw na pagkakakilanlan ng kulay para sa mga shell ng airframe, habang ang anodizing ay nababagay sa mga precision arm joint at fastening interface na nangangailangan ng stable fit. Ang de-dyed na anodizing ay isang hindi magandang pagpipilian para sa pangmatagalang paggamit ng panlabas na naliliwanagan ng araw dahil maaaring magbago ang kulay sa paglipas ng panahon. Ang parehong mga proseso ay nagdaragdag ng masa, kaya ang pagbuo ng pelikula ay dapat isaalang-alang sa badyet ng timbang pati na rin ang tolerance stack.
| Sitwasyon | Mga Karaniwang Bahagi ng Lugar | Inirerekomendang Tapusin |
|---|---|---|
| Automotive interior trim | Mga pandekorasyon na takip, mga panel bracket | Uri II anodizing or textured powder coating |
| Automotive sensor at mga bahagi ng istruktura | Mga mount ng sensor, mga heat sink, mga landas ng pag-load | Mahirap na anodizing sa functional na mga mukha, patong sa mga nakalantad na lugar |
| Robot joints at gumagalaw na bahagi | Mga pabahay, mga gabay sa pag-slide, mga interface ng actuator | Hard anodizing |
| Mga robot na frame at enclosure | Mga mounting frame, cabinet, cover | Powder coating |
| Mga shell ng UAV airframe | Mga panlabas na takip, nakalantad na mga structural panel | Powder coating na may outdoor-rated resin |
| UAV precision joints | Mga joint ng braso, mga interface ng pangkabit | Anodizing na may masking sa fit surface |
Pagkakasira ng Pagkakaiba sa Gastos
Ang gastos sa pang-ibabaw na paggamot ay hinihimok ng higit sa presyo kada square centimeter. Ang setup, racking, masking at rework ay kadalasang bumubuo ng mas malaking bahagi ng huling quote kaysa sa chemistry mismo, lalo na para sa maliliit na batch ng mga precision parts. Ang pag-unawa sa mga driver na ito ay tumutulong sa mga mamimili na magtanong ng mas mahusay na mga katanungan bago ihambing ang mga quote ng supplier.
Mga salik na nakakaapekto sa gastos ng anodizing
- Ang pagiging kumplikado ng bahagi, kabilang ang mga malalalim na butas, panloob na mga channel at matutulis na sulok na nagpapalubha sa daloy ng electrolyte.
- Detalye ng pelikula, dahil ang hard anodizing ay nangangailangan ng mas mahabang oras ng proseso at mas mahigpit na kontrol sa paliguan kaysa sa Type II.
- Mga kinakailangan sa kulay, dahil ang pagtitina ay nagdaragdag ng mga hakbang sa proseso at mga pagsusuri sa pagkakapare-pareho.
- Pagtatakpan para sa mga may sinulid na butas, nakatatak na mga mukha at mga lugar na nakakadikit sa kuryente.
- Dami ng order at pagkakapare-pareho ng batch, na tumutukoy kung gaano kahusay ma-load ang mga rack.
Mga salik na nakakaapekto sa gastos ng powder coating
- Target na kapal ng coating at ang bilang ng mga coat na kinakailangan para sa pare-parehong coverage.
- Pamantayang pretreatment, na nakakaapekto sa pagdirikit at samakatuwid kung gaano ka maaasahan ang pagtatapos sa serbisyo.
- Mga custom na kulay o mga espesyal na effect, na kadalasang naglalaman ng pinakamababang dami ng order.
- Mga pamamaraan ng masking at racking, lalo na para sa mga bahagi na may maraming maliliit na tampok.
Bilang isang pangkalahatang trend, ang powder coating ay may posibilidad na maging matipid para sa mas malalaking simpleng pabahay kung saan mas mahalaga ang coverage at hitsura kaysa sa masikip na sukat. Ang anodizing ay kadalasang mas mahusay para sa maliliit, mataas na katumpakan na mga bahagi kung saan ang pelikula ay manipis at ang ibabaw ay gumagana sa halip na pampalamuti.
Ang nakatagong halaga ng pagpili ng maling proseso
Ang pinakamahal na pang-ibabaw na paggamot ay isa na dapat muling gawin. Ang pagtukoy sa maling proseso ay maaaring humantong sa mga tinanggihang sample, reworked na dimensyon, naantala ang produksyon at nabigong validation. Ang katamtamang pagtaas sa upfront finishing cost ay kadalasang maliit kumpara sa schedule na epekto ng isang finish na hindi nakakatugon sa tolerance o durability target. Sa maraming mga programa, ang isang tinanggihang batch ng prototype ay nagkakahalaga ng higit sa buong badyet sa pagtatapos para sa unang taon ng produksyon.
Paano Pumili sa Pagitan ng Anodizing at Powder Coating
Ang pagpili ng isang tapusin ay nagiging mas simple kapag ang desisyon ay nakatali sa pag-andar ng bawat ibabaw sa halip na sa bahagi sa kabuuan. Maraming mga bahagi ang nangangailangan ng higit sa isang paggamot, at ang pinakamahusay na mga detalye ay karaniwang nagpapakita ng katotohanang iyon.
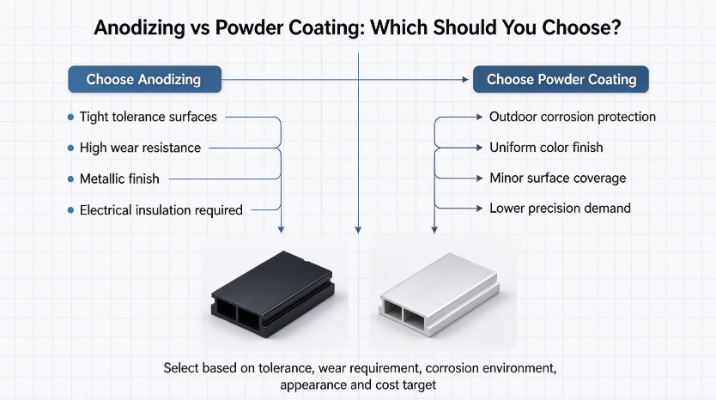
Piliin ang anodizing kung kailan
- Ang ibabaw ay dapat magkaroon ng mahigpit na tolerance at ang kapal ng pelikula ay dapat manatiling maliit.
- Ang paglaban sa pagsusuot ay kritikal, lalo na para sa mga dumudulas, umiikot o paulit-ulit na nakakadikit na mga ibabaw.
- Ang isang metal na hitsura ay ninanais at ang bahagi ay pangunahing nasa loob o protektado.
- Ang pang-ibabaw na electrical insulation ay kailangan sa pag-mount o pagsasama ng mga tampok.
- Inaasahan ang matinding friction o abrasive contact, kung saan ang hard anodizing ay ang naaangkop na detalye.
Pumili ng powder coating kapag
- Ang proteksyon sa panlabas na kaagnasan at pangmatagalang pagkakapareho ng kulay ang mga pangunahing priyoridad.
- Ang aesthetic na hitsura at texture ay nagtutulak sa disenyo.
- Ang mga maliliit na di-kasakdalan sa ibabaw ay dapat na biswal na sakop sa halip na ihayag.
- Ang mga kritikal na pagpapaubaya ay nalalapat lamang sa ilang mga ibabaw na maaaring i-mask, habang ang natitirang bahagi ay maaaring tumanggap ng karagdagang pagbuo.
Iba pang mga opsyon na nagkakahalaga ng maikling pagbanggit
Ang mga electroless coating, e-coat system at PTFE-based dry films ay maaari ding maghatid ng mga partikular na pangangailangan gaya ng chemical resistance o mababang friction. Karaniwang pinipili ang mga ito para sa mga kinakailangan sa angkop na lugar sa halip na bilang mga alternatibong pangkalahatang layunin. Ang dual treatment, tulad ng hard anodizing sa mga functional na mukha na sinamahan ng powder coating sa mga panlabas na ibabaw, ay karaniwan sa hinihingi ng mga proyektong automotive at robotics at kadalasang naghahatid ng pinakamahusay na pangkalahatang balanse.
Tip sa masking: Tukuyin ang mga masking zone sa drawing para sa mga sinulid na butas, sealing surface, ground contact at press-fit diameters. Pinipigilan ng mga malinaw na callout ang hindi planadong coating sa mga lugar na dapat manatiling walang laman o sa loob ng isang makitid na dimensional na banda.
Mga Karaniwang Pagkakamali na Nagagawa ng mga Mamimili
- Hindi pinapansin ang kapal ng coating sa pagpaplano ng tolerance. Ang pagguhit ay nagpapakita ng mga hubad na sukat, ngunit ang natapos na bahagi ay nagdagdag ng pelikula. Tukuyin kung naaangkop ang mga sukat bago o pagkatapos ng paggamot.
- Pagtukoy ng hard anodizing para sa mga cosmetic-only na bahagi. Ang hard anodizing ay nagdaragdag ng gastos at oras ng proseso nang walang benepisyo kapag ang bahagi ay hindi kailanman nakakakita ng pagkasira o pag-slide ng contact.
- Paggamit ng tinina na anodizing para sa pangmatagalang panlabas na paggamit. Ang pagkakalantad sa UV ay maaaring mag-fade ng mga kinulayang pelikula, na isang karaniwang isyu sa naliliwanagan ng araw na drone shell at mga bahagi ng panlabas na sasakyan.
- Nilaktawan ang tamang pretreatment. Binabawasan ng mga langis, oxide at handling residues ang powder coating adhesion at nakakaapekto sa anodic film uniformity, na humahantong sa pagbabalat o tagpi-tagpi na mga resulta.
- Nabigong makipag-usap sa mga kinakailangan sa masking. Kung walang malinaw na tagubilin, maaaring mapuno ang mga thread ng coating at maaaring mawalan ng conductivity o fit ang mga contact surface.
Ang pag-iwas sa limang error na ito ay kadalasang mas mahalaga kaysa sa pagpili ng perpektong tapusin, dahil ang karamihan sa mga pagkabigo sa ibabaw sa katumpakan na mga bahagi ng aluminyo ay nagmumula sa mga puwang sa komunikasyon sa halip na mula sa kimika mismo.
Konklusyon: Pagtutugma ng Tapos sa Trabaho
Walang unibersal na paggamot sa ibabaw para sa aluminyo. Ang anodizing ay ang mas malakas na opsyon para sa precision functional performance, kabilang ang mahigpit na tolerance, wear resistance at electrical insulation. Ang powder coating ay ang mas malakas na opsyon para sa matatag na proteksyon ng kaagnasan, pare-parehong kulay at visual coverage sa mga nakalantad na ibabaw. Sa maraming totoong proyekto, ang pinakamahusay na resulta ay nagmumula sa pagsasama-sama ng parehong mga proseso sa iba't ibang bahagi ng parehong bahagi.
Ang pinaka-maaasahang diskarte ay ang tukuyin ang mga functional na ibabaw, mga tampok na kritikal sa pagpaparaya, pagkakalantad sa kapaligiran at mga kinakailangan sa hitsura bago mapili ang proseso. Ang pagbabahagi ng mga drawing, tolerance callout at mga kondisyon sa pagtatrabaho sa iyong manufacturer nang maaga ay nagbibigay-daan sa surface treatment na planuhin kasama ng machining o forming. Para sa mga proyektong binuo sa malamig na forging aluminum components o precision machined housings, ang maagang koordinasyon na ito ay kadalasan ang pagkakaiba sa pagitan ng maayos na paglulunsad at magastos na mga rebisyon.
Mga Madalas Itanong
Q1: Binabago ba ng anodizing ang mga sukat ng bahagi ng aluminyo?
Oo. Pinapalaki ng anodizing ang layer ng oxide nang bahagya sa ibabaw at bahagyang palabas, kaya nagbabago ang mga sukat sa magkabilang panig. Ang mga type II na pelikula ay manipis at kadalasan ay may maliit na epekto, habang ang hard anodizing ay nagdaragdag ng higit na paglaki. Dapat tukuyin ng mga guhit kung ang mga sukat ay nalalapat bago o pagkatapos ng paggamot at dapat magbayad para sa paglaki ng pelikula sa mga kritikal na tampok.
Q2: Ang powder coating ba ay angkop para sa mga bahagi ng aluminyo na masikip?
Maaari itong gamitin, ngunit kung saan lamang ang kapal ng patong ay binalak sa disenyo o ang mga kritikal na ibabaw ay nakamaskara. Ang powder coating ay nagdaragdag ng mas makapal na pelikula kaysa sa anodizing, kaya mas angkop ito sa mga housing, cover at frame kaysa sa precision bores, sealing face o press-fit diameters.
Q3: Aling tapusin ang mas mahusay para sa panlabas na drone o mga panlabas na bahagi ng sasakyan?
Ang powder coating na may outdoor-rated resin system ay kadalasang mas pinipili para sa mga nakalantad na panlabas na ibabaw dahil nag-aalok ito ng malakas na proteksyon sa kaagnasan at magandang UV stability. Ang de-dyed na anodizing ay karaniwang hindi angkop para sa pangmatagalang paggamit ng sikat ng araw, bagama't ang selyadong malinaw na anodizing ay maaaring gumanap nang maayos sa ilang bahagi.
Q4: Kailan sulit ang hard anodizing sa dagdag na gastos?
Ang hard anodizing ay nagkakahalaga ng pagtukoy kapag ang ibabaw ay nakakaranas ng sliding contact, paulit-ulit na friction, abrasion o mataas na pagkasira sa buhay ng serbisyo nito. Para sa mga cosmetic na bahagi o mga bahagi na hindi kailanman nakikipag-ugnay sa iba pang mga ibabaw, ang Type II anodizing o powder coating ay kadalasang mas matipid na pagpipilian.
Q5: Anong impormasyon ang dapat kong ipadala sa isang manufacturer bago pumili ng surface treatment?
Ibahagi ang mga drawing na may tolerance callouts, isang listahan ng mga functional at cosmetic surface, ang inaasahang operating environment, ang kinakailangang buhay ng serbisyo, anumang electrical insulation o grounding na pangangailangan, at ang mga kinakailangan sa masking para sa mga thread at contact area. Ang impormasyong ito ay nagpapahintulot sa tagagawa na magrekomenda ng isang tapusin at planuhin ang mga hakbang sa proseso nang tumpak.

-
Numero ng Tel
+86-0572-2210226Numero ng Telepono
+86-13819283977 +86-13655726561 +86-13567228000Address
Building B, Innovation and Entrepreneurship Industrial Park, No. 288, Yansan Road, Huzhou City, Zhejiang Province, ChinaQrCode
-
Mga Mabilisang Link
Bahay Mga produkto Tungkol sa Amin Mga kakayahan Mga industriya Balita Makipag-ugnayan sa Amin -
Galugarin
Aluminum Camera Shell Ng Sasakyan Aluminum Cold Extrusion Mga Bahagi ng Aluminum Cold Forging -
huwag mag-atubiling makipag-ugnayan sa amin