
Balita sa Industriya
 Oct 09, 2026
 Nai-post ni Administrator
Cold Extrusion vs Die Casting Aluminum: Aling Proseso ang Naghahatid ng Mas Mabuting Precision Parts?
Bakit Pinipili ng Proseso ang Hugis Precision Aluminum Parts
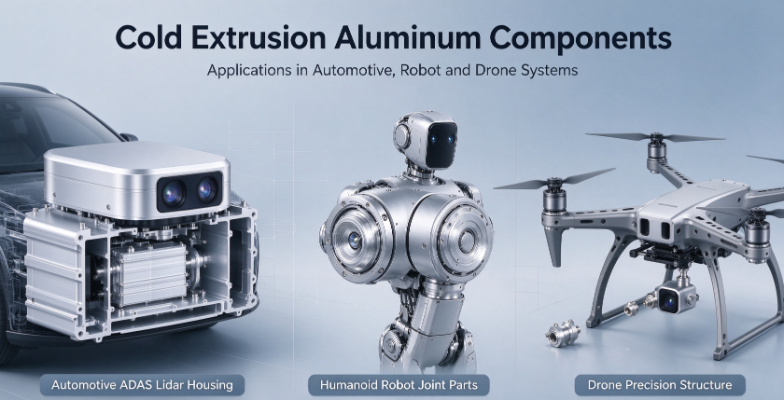
Ang mga inhinyero na nagdidisenyo ng mga sensor ng tulong sa pagmamaneho, lidar housing, humanoid robot joint, at drone structure ay nahaharap sa parehong hamon. Ang bahagi ng aluminyo sa gitna ng system ay dapat na may mahigpit na sukat, lumalaban sa panginginig ng boses sa loob ng maraming taon, at magkaparehong kumilos mula sa unang yunit hanggang sa ika-sampung libo. Ang ruta ng pagmamanupaktura na napili nang maaga sa isang proyekto ay kadalasang nagpapasya kung ang mga layuning iyon ay maaabot nang walang magastos na muling pagdidisenyo sa ibang pagkakataon.
Dalawang proseso ang nangingibabaw sa mga talakayang ito: tradisyonal na die casting at cold extrusion. Parehong maaaring makagawa ng mga kumplikadong hugis sa volume, ngunit naiiba ang mga ito sa panloob na istraktura, mekanikal na pagganap, dimensional na kontrol, at ang mga problemang nalilikha nila kapag itinulak sa labas ng kanilang comfort zone. Ang mga mamimili na tinatrato ang mga ito bilang mapagpapalit ay kadalasang natutuklasan ang pagkakaiba pagkatapos lamang na lumitaw ang mga pagkabigo sa field o scrap sa linya ng produksyon.
Inihahambing ng gabay na ito ang dalawang proseso mula sa pananaw ng engineering at pagbili. Ipinapaliwanag nito kung paano bumubuo ng metal ang bawat isa, kung saan pinakamahusay na gumaganap ang bawat isa, kung ano talaga ang hitsura ng larawan ng gastos, at kung paano magsulat ng isang detalye na maaaring matugunan ng isang may kakayahang supplier. Ang mga trade-off ay hayagang ipinakita, kabilang ang mga sitwasyon kung saan nananatiling mas matalinong pagpili ang die casting.
Paano Binubuo ng Bawat Proseso ang Metal
Ang pinakamalinaw na paraan upang maunawaan ang agwat ng pagganap ay ang pagtingin sa pisikal na estado ng metal sa panahon ng pagbuo. Sa die casting, ang aluminyo ay natutunaw at pinipilit sa isang bakal na amag sa ilalim ng mataas na presyon. Sa malamig na pagpilit, ang isang solidong billet ay itinutulak sa isang die sa o malapit sa temperatura ng silid. Ang nag-iisang pagkakaiba na iyon ang humuhubog sa halos lahat ng sumusunod.
Die Casting Aluminum
Mabilis na pinupuno ng tinunaw na aluminyo ang lukab, na ginagawang mahusay ang die casting para sa mga kumplikadong pabahay na may manipis na pader. Ang problema ay kung ano ang nangyayari sa panahon ng pagpuno at solidification. Ang hangin na nakulong sa natutunaw at mga gas na inilabas habang lumalamig ang metal ay bumubuo ng gas porosity, at ang pag-urong ay bumubuo ng mga void kung saan nagtatagal ang mga makapal na seksyon. Kahit na ang mga prosesong mahusay na kinokontrol ay nag-iiwan ng ilang panloob na discontinuity, at ang mga void na iyon ay pinakakaraniwan sa mas mabibigat na seksyon ng bahagi.
- Ang tinunaw na metal ay itinuturok sa isang bakal na mamatay sa mataas na bilis at presyon.
- Ang metal ay lumalamig at nagpapatigas, madalas sa loob ng ilang segundo para sa maliliit na bahagi.
- Ang paghahagis ay inilalabas at pinuputol, pagkatapos ay kadalasang ginagawa sa mga kritikal na mukha.
- Ang pagsusuri sa pagtagas o inspeksyon ay nagsa-screen ng mga bahaging may mga panloob na void.
Malamig na Extrusion Aluminum
Gumagana ang malamig na extrusion sa solid na materyal, kaya walang likidong yugto at walang solidification shrinkage. Ang billet ay pinipiga at pinipilit sa pamamagitan ng isang hugis na die, at ang metal ay dumadaloy nang plastik upang kunin ang die form. Ang daloy ng plastik na ito ay may posibilidad na isara ang mga panloob na discontinuities at inihanay ang istraktura ng butil sa direksyon ng daloy ng metal, na nagpapahusay ng lakas sa mga direksyon na pinakamahalaga para sa mga naka-load na bahagi.
- Ang isang cut billet ng wrought aluminum ay inilalagay sa press tooling.
- Pinipilit ng press ang billet sa pamamagitan ng die, humuhubog sa mga dingding, mga boss, at mga cavity.
- Ang nabuong bahagi ay pinutol at kung minsan ay pinapawi ang stress o ginagamot sa init.
- Ang CNC machining ay tinatapos lamang ang mga tampok na nangangailangan ng pangwakas na katumpakan.
Magkatabi: Mga Pangunahing Pagkakaiba sa Pagganap
Karaniwang pinaghahambing ng mga procurement team ang mga proseso sa limang dimensyon: structural density, lakas at pagod na buhay, dimensional accuracy na may surface finish, thermal behavior, at batch consistency. Ang talahanayan sa ibaba ay nagbubuod ng mga tipikal na kinalabasan. Ang mga aktwal na resulta ay nakasalalay sa haluang metal, geometry, kalidad ng tool, at mga pamantayan ng inspeksyon.
| Pamantayan | Die Casting Aluminum | Malamig na Extrusion Aluminum |
|---|---|---|
| Panloob na istraktura | Posible ang porosity ng gas at pag-urong | Ganap na siksik, saradong mga discontinuity |
| Paglaban sa pagkapagod | Katamtaman, sensitibo sa mga voids | Mataas, angkop sa cyclic load |
| Kalusugan | Kadalasang limitado | Sa pangkalahatan ay mas mataas |
| Bilang nabuo na pagkamagaspang sa ibabaw | Karaniwang nasa 1.6 hanggang 3.2 micrometers Ra | Karaniwang nasa 0.8 hanggang 1.6 micrometers Ra |
| Critical tolerance band | Kadalasan ay 0.1 mm o higit pa nang walang machining | Kadalasan ay 0.05 mm o mas mahusay sa mga nabuong tampok |
| Kaangkupan ng laser welding | Limitado ng porosity | Malakas, pare-pareho ang mga resulta ng weld |
| Batch consistency | Nag-iiba sa proseso ng drift | Matatag over long runs |
Density at Pore-Free Performance
Ang density ay ang pundasyon para sa karamihan ng iba pang mga pagkakaiba. Ang porosity ng gas sa mga die casting ay hindi palaging nakikita sa ibabaw, na ginagawa itong isang nakatagong panganib. Ang isang pabahay ay maaaring pumasa sa isang visual check at tumagas pa rin sa ilalim ng presyon, o maaari itong pumutok pagkatapos ng ilang libong thermal cycle dahil ang isang walang laman ay nakaupo malapit sa isang landas ng pagkarga. Ang mga malamig na extruded na bahagi ay ganap na iniiwasan ang paglipat ng likido-sa-solid, kaya ang mga panloob na discontinuities ay bihira. Iyan ang pinakamahalaga para sa mga selyadong sensor housing at anumang bahagi na i-laser welded, dahil ang kalidad ng weld ay nakadepende nang husto sa kung ano ang nasa ilalim ng ibabaw.
Lakas at Paglaban sa Pagkapagod
Ang mga bahagi sa mga robot joint at mga chassis na kapaligiran ng sasakyan ay bihirang mabibigo mula sa isang overload. Nabigo sila mula sa milyun-milyong maliliit na pagbabalik ng stress na dahan-dahang nagpapasimula ng mga bitak sa mga mahihinang punto. Dahil ang malamig na extrusion ay gumagawa ng isang siksik na istraktura na may direksyong daloy ng butil, ang pagganap ng pagkapagod ay karaniwang mas malakas, lalo na sa mga fillet, manipis na tadyang, at mga boss. Maaaring makamit ng mga die casting ang mahusay na static na lakas, ngunit ang kanilang mas mababang ductility at sensitivity sa mga internal void ay maaaring paikliin ang buhay ng pagkapagod sa ilalim ng vibration.
Sukat ng Dimensyon at Kalidad ng Ibabaw
Ang mga die casting ay lumiliit habang lumalamig ang mga ito, at ang tooling ay dapat magbayad para sa paggalaw na iyon. Ang pagkamit ng mahigpit na pagpapaubaya ay karaniwang nangangahulugan ng pagdaragdag ng CNC machining sa mga kritikal na mukha, bore, at mounting feature. Ang malamig na extrusion ay bumubuo ng mga bahagi na mas malapit sa mga huling dimensyon at gumagawa ng mas makinis na mga ibabaw, kaya mas kaunting mga tampok ang nangangailangan ng pangalawang machining. Ang mas kaunting mga hakbang sa machining ay nangangahulugan ng mas kaunting mga kaganapan sa paghawak, mas kaunting error sa fixturing, at mas mahusay na pag-assemble.
Thermal Behavior at Batch Consistency
Ang thermal management ay kritikal para sa mga module ng lidar at sensor housing, kung saan dapat maabot ng init mula sa electronics ang panlabas na shell nang hindi lumilikha ng mga hot spot. Ang isang siksik, walang laman na pader ay nagsasagawa ng init na mas predictably kaysa sa isang pader na may mga nakakalat na pores, na maaaring makagambala sa daloy ng init nang hindi pantay. Sa paglipas ng produksyon, maaaring baguhin ng process drift sa die casting ang mga antas ng porosity mula sa shift patungo sa shift. Ang malamig na extrusion ay may posibilidad na magkaroon ng mas matatag na output, na nagpapababa ng papasok na inspeksyon na workload at tumutulong sa mga rate ng depekto na manatiling mababa sa paglipas ng panahon.
Visual na Pangkalahatang-ideya ng Dalawang Ruta ng Produksyon
Ang diagram sa ibaba ay nagpapakita ng pagkakasunod-sunod ng mga hakbang sa bawat ruta. Ang pangunahing pagkakaiba ay nasa gitnang yugto: ang likidong metal ay nagpapatigas sa isang kaso, habang ang solid na billet ay dumadaloy nang plastik sa isa pa.
Mga Sitwasyon ng Application: Kung Saan Nababagay ang Bawat Proseso
Wala sa alinmang proseso ang mas mahusay sa pangkalahatan. Ang tamang pagpili ay depende sa pag-andar ng bahagi, ang mga kargada na dala nito, ang mga kinakailangan sa sealing at welding, at ang dami ng produksyon. Ang gabay sa ibaba ay nagpapakita ng karaniwang kasanayan sa industriya sa halip na isang nakapirming panuntunan, at dapat na kumpirmahin ng pagsusuri sa engineering ang bawat kaso.
Kung Saan Nananatiling Tamang Pagpipilian ang Die Casting
- Mga mababang-katumpakan na housing kung saan ang dimensional tolerance ay mapagbigay at ang hitsura sa ibabaw ay mahalaga kaysa sa panloob na integridad.
- Non-structural na mga takip at mga shell na nagdadala ng maliit na karga at hindi nangangailangan ng sealing sa ilalim ng presyon.
- Napaka-komplikadong thin-walled geometry sa mataas na volume kung saan ang gastos sa tooling bawat bahagi ay ang nangingibabaw na driver.
- Ang mga proyekto kung saan nagbabago pa rin ang disenyo at ang mabilis na pag-ulit ng tooling ay higit na mahalaga kaysa sa pangmatagalang data ng pagkapagod.
Kung saan ang Cold Extrusion ay Naghahatid ng Malinaw na Mga Bentahe
- Lidar housing at automotive camera body na dapat manatiling selyadong at dimensional na stable sa pamamagitan ng mga ikot ng temperatura.
- Humanoid robot structural parts na nakakaranas ng tuluy-tuloy na reciprocating motion at dapat labanan ang fatigue cracking.
- Mga bahagi ng drone na nagdadala ng matataas na dynamic na load kung saan parehong mahalaga ang timbang at pagiging maaasahan.
- Mga bahagi na nangangailangan ng laser welding o mataas na airtightness, kung saan ang isang siksik na base na materyal ay nagpapabuti sa pagkakapare-pareho ng weld.
Larawan ng Gastos: Presyo ng Yunit Kumpara sa Kabuuang Gastos
Isang karaniwang pagpapalagay na ang die casting ay palaging mas mura. Totoo iyon para sa presyo ng yunit ng isang simpleng bahagi sa napakataas na volume, ngunit kasama sa kabuuang gastos ang scrap, muling paggawa, inspeksyon, pangalawang machining, pagbabalik sa field, at ang oras ng engineering na ginugol sa paglutas ng mga isyu sa kalidad. Ang mas mababang naka-quote na presyo ay maaaring maging mas mahal na opsyon kapag ang mga nakatagong gastos na ito ay binibilang.
Ang cold extrusion ay karaniwang nangangailangan ng mas mataas na upfront tooling investment at mas maingat na billet at press setup. Ang lakas nito ay nakasalalay sa ani at predictability. Kapag mas kaunting mga bahagi ang tinanggihan, mas kaunting mga pagpapatakbo ng machining ang kailangan, at ang output ay nananatiling pare-pareho sa mga shift, ang gastos sa bawat magandang bahagi ay maaaring maihambing nang mabuti sa buhay ng isang programa. Ang mga mamimili ay dapat humiling ng kabuuang halaga ng mga pagtatantya ng pagmamay-ari sa halip na ihambing ang mga quote ng unit lamang.
Mga Tip sa Disenyo para sa Pagtukoy ng Mga Bahagi ng Katumpakan ng Aluminum
Alinmang ruta ang pipiliin mo, binabawasan ng malinaw na detalye ang panganib. Ang mga guhit na naglalarawan ng function, hindi lang geometry, ay tumutulong sa mga supplier na magrekomenda ng tamang proseso at mag-flag ng mga problema nang maaga. Mga koponan na nagtatrabaho sa isang maaasahan malamig na extrusion na mga bahagi ng aluminyo ang supplier ay madalas na nakakakuha ng higit mula sa maagang mga pagsusuri sa disenyo.
- Tukuyin kung aling mga feature ang nagdadala ng load, seal, o conduct heat, at markahan ang mga ito bilang kritikal sa drawing.
- Tukuyin ang mga pagbabago sa kapal ng pader nang malumanay upang maiwasan ang konsentrasyon ng stress sa mga matalim na pagbabago.
- Tukuyin lamang ang pagkamagaspang sa ibabaw kung saan ito mahalaga, tulad ng mga sealing face at bearing seats.
- Sabihin ang paraan ng inspeksyon para sa panloob na integridad, tulad ng pagsusuri sa pagtagas o mga sample ng sectioning.
- Ibigay ang inaasahang dami ng produksyon at taunang pagtataya upang makapagplano ang supplier ng tooling at kapasidad.
- Sumang-ayon sa isang plano sa inspeksyon ng unang artikulo at pamantayan sa pagtanggap bago ilabas ang tooling.
Mga Karaniwang Pagkakamali na Dapat Iwasan
- Higpitan ang bawat pagpapaubaya sa parehong halaga, na nagtutulak sa gastos nang hindi pinapabuti ang paggana.
- Hindi pinapansin ang mga nakakapagod na load sa panahon ng disenyo at sinusuri lamang ang static na lakas.
- Hinahayaang bukas ang pagpipilian sa proseso nang hindi binibigyan ang supplier ng mga kinakailangan sa pagganap sa likod nito.
Ano ang Hahanapin sa isang Precision Aluminum Supplier
Ang kaalaman sa proseso ay bahagi lamang ng larawan. Isang supplier na gumagawa katumpakan ng mga bahagi ng aluminyo para sa mga demanding na industriya ay dapat na makapagpakita ng kontrol sa buong kadena mula billet hanggang sa natapos na bahagi. Ang checklist sa ibaba ay tumutulong sa mga mamimili na suriin ang kakayahan bago gumawa sa isang proyekto.
- Makaranas ng malamig na extrusion at CNC machining bilang pinagsamang daloy ng trabaho sa halip na magkahiwalay na mga subcontracted na hakbang.
- Nakadokumento ang kakayahan sa inspeksyon, kabilang ang dimensional na pagsukat, mga pagsusuri sa ibabaw, at panloob na pagsubok sa integridad.
- Mga proseso ng paglilinis at pang-ibabaw na paggamot na angkop para sa mga selyadong o welded assemblies.
- Ang pagpayag na suriin ang mga guhit, magmungkahi ng mga pagsasaayos sa disenyo, at suportahan ang parehong pasadyang mga programa ng OEM at ODM.
- I-clear ang mga record ng kontrol sa proseso na nagpapakita kung paano pinapanatili ang pagkakapare-pareho ng batch sa mahabang panahon ng produksyon.
Konklusyon: Pagtutugma ng Proseso sa Target ng Pagganap
Para sa katumpakan na mga bahagi na dapat manatiling siksik, dimensional na matatag, at lumalaban sa pagkapagod sa mahabang buhay ng serbisyo, ang malamig na extrusion ay nag-aalok ng mga bentahe sa istruktura na nahihirapang tumugma sa die casting. Nakukuha pa rin ng die casting ang lugar nito sa mas simple, lower-stress, high-volume na mga application kung saan ang bilis at tooling economics nito ay may katuturan. Ang pinakamahusay na desisyon ay nagsisimula sa pag-andar ng bahagi kaysa sa pangalan ng proseso.
Kung ang iyong susunod na proyekto ay nagsasangkot ng mga sensor housing, istruktura ng robot, o mga bahagi ng drone, ibahagi nang maaga ang mga guhit at kinakailangan sa pagganap. Ipapakita ng isang detalyadong pagsusuri ng geometry, mga load, at sealing na pangangailangan kung aling ruta ang akma, at kukumpirmahin ito ng sample na pag-verify bago magsimula ang buong produksyon.
Mga Madalas Itanong
Q1: Ang cold extrusion ba ay palaging mas mahal kaysa sa die casting?
Hindi naman kailangan. Ang malamig na extrusion ay karaniwang nangangailangan ng mas mataas na upfront tooling at mga gastos sa pag-setup, ngunit maaari nitong mapababa ang kabuuang gastos kapag mas kaunting mga bahagi ang na-scrap, mas kaunting mga hakbang sa machining ang kailangan, at bumababa ang mga return ng field. Ang paghahambing ng kabuuang halaga ng pagmamay-ari ay nagbibigay ng isang mas tumpak na larawan kaysa sa paghahambing ng mga presyo ng yunit lamang.
Q2: Maaari bang gamitin ang die cast aluminum parts sa mga sealed o waterproof housings?
Oo, na may wastong disenyo, kontrol sa proseso, at pagsubok sa pagtagas. Gayunpaman, ang panloob na porosity sa mas makapal na mga seksyon ay maaaring lumikha ng mga daanan ng pagtagas na mahirap makita sa paningin. Para sa mga pabahay na may mahigpit na mga kinakailangan sa sealing, ang isang siksik na base na materyal ay kadalasang binabawasan ang panganib na ito at pinapabuti ang pagkakapare-pareho.
Q3: Bakit mahalaga ang paglaban sa pagkapagod para sa mga bahagi ng robot at drone?
Ang mga bahaging ito ay nakakakita ng paulit-ulit na pagkarga sa panahon ng paggalaw at panginginig ng boses. Karaniwang nagsisimula ang mga bitak sa pagkapagod sa maliliit na depekto o konsentrasyon ng stress at dahan-dahang lumalaki sa maraming mga cycle. Nakakatulong ang isang siksik at nakadirektang istraktura ng butil na maantala ang pagsisimula ng crack, na nagpapahaba ng buhay ng serbisyo sa ilalim ng tuluy-tuloy na paggalaw.
Q4: Anong tolerance ang maaaring makuha ng cold extrusion sa mga kritikal na feature?
Sa maraming nabuong feature, ang mga tolerance sa paligid ng 0.05 mm o mas mahusay ay makakamit, depende sa geometry, materyal, at kondisyon ng tooling. Maaaring pinuhin ng final machining ang mga feature na nangangailangan ng mas mahigpit na kontrol. Ang maagang talakayan sa supplier ay nakakatulong na magtakda ng mga makatotohanang pagpapaubaya para sa bawat feature.
Q5: Paano ako magpapasya kung aling proseso ang tutukuyin para sa isang bagong disenyo?
Magsimula sa pamamagitan ng paglilista ng mga kinakailangan sa paggana: mga load, sealing, welding, heat transfer, at inaasahang volume. Kung ang bahagi ay istruktura, selyadong, o kritikal sa pagkapagod, ang malamig na pagpilit ay nararapat ng seryosong pagsusuri. Kung ang bahagi ay simple, hindi kritikal, at ginawa sa napakataas na volume na may mapagbigay na pagpapaubaya, ang die casting ay maaaring maging mas matipid. Maaaring kumpirmahin ng sample na pagsubok sa parehong ruta ang pagpili.

-
Numero ng Tel
+86-0572-2210226Numero ng Telepono
+86-13819283977 +86-13655726561 +86-13567228000Address
Building B, Innovation and Entrepreneurship Industrial Park, No. 288, Yansan Road, Huzhou City, Zhejiang Province, ChinaQrCode
-
Mga Mabilisang Link
Bahay Mga produkto Tungkol sa Amin Mga kakayahan Mga industriya Balita Makipag-ugnayan sa Amin -
Galugarin
Aluminum Camera Shell Ng Sasakyan Aluminum Cold Extrusion Mga Bahagi ng Aluminum Cold Forging -
huwag mag-atubiling makipag-ugnayan sa amin